
Dat Piblikasyon: 14 Out 2026
Otè: Hu Yanwei, Ekspè Teknik Cymber Metal
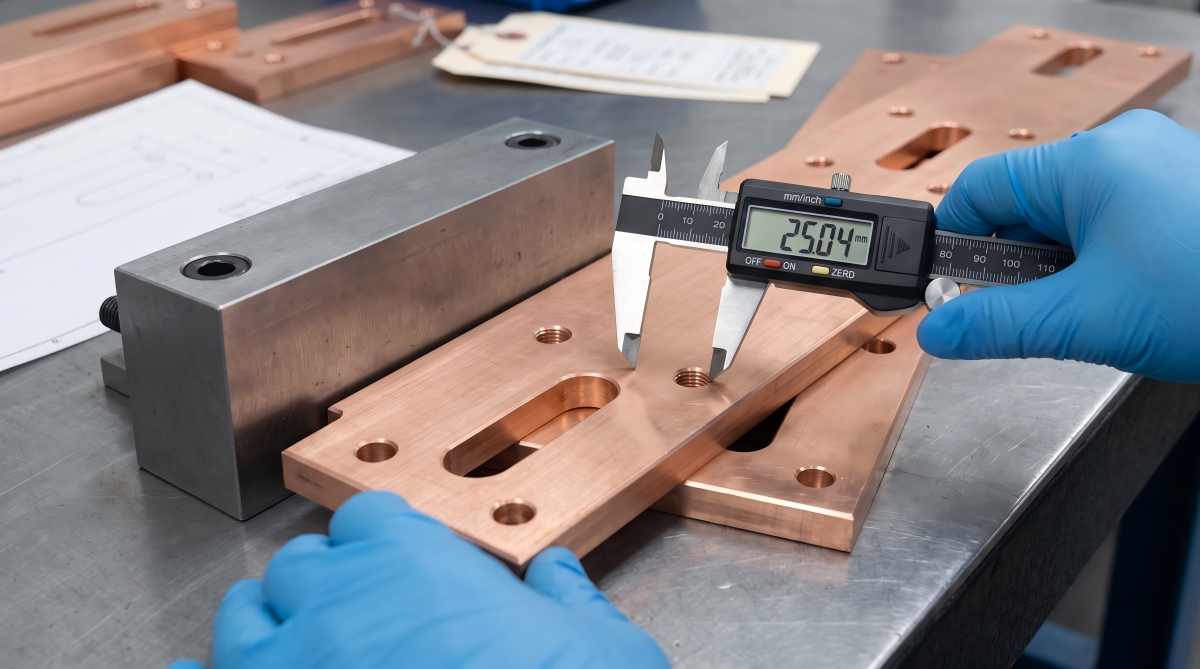
Yon plak ba kwiv ka rive ak bon klas ak rapò konduktivite a epi toujou kanpe yon liy asanblaj.
Yon echèk òdinè, ki rive souvan, se yon pwoblèm douloure: chak dyamèt twou pase enspeksyon, men modèl la te mezire apati yon kwen ki pa t machin, plakaj la te diminye espas la, oubyen plak la te byen kole pandan enspeksyon an epi li te sote tounen apre yo te fin lage l. Ekip acha a te ekonomize sou pri a. Pwodiksyon an te peye pou alezaj alamen, bwat ki te rejte yo ak yon chajman ranplasman ijan.
Se vre travay laplak ba kwiv bis fabrikasyon koutimSe pa sèlman koupe kwiv epi fè twou. Founisè a dwe konvèti egzijans elektrik, mekanik ak asanblaj yo an yon wout materyèl kontwole, yon sistèm referans, yon sekans machinasyon, yon spesifikasyon sifas ak yon plan enspeksyon.
Nan gid sa a, tèm nan vle di fabrike yon ba distribitè ki pote kouran ak yon plak kwiv oswa yon ba rektangilè. "Plak ba distribitè" pa yon sèl fòm pwodwi estanda globalman. Yon pyès ki achte kòm plak ak yon pyès ki achte kòm ba distribitè oswa yon ba rektangilè ka tonbe anba diferan estanda materyèl ak tolerans moulen menm lè desen fini yo sanble.
Cymber Metal gen yon paj komèsyal pouplak ba kwiv bis fabrikasyon koutimGid sa a adrese kesyon ki pi difisil yo ki ta dwe rezoud anvan yon desen vin tounen yon lòd acha an gwo.
Repons rapid: Ki sa ki kontwole kalite ba otobis koutim?
Pou yon fabrikasyon serye sou mezi plak ba kwiv, ou bezwen senk kontwòl: materyèl ak tanperaman verifye, yon plan done fonksyonèl, pozisyon twou olye de dyamèt sèlman, egzijans mezirab pou kwen ak sifas, ak yon plan enspeksyon ki koresponn ak pwosesis fabrikasyon an. Plakaj, redresman, tanperati ak anbalaj dwe enkli nan bidjè tolerans lan paske chak ka chanje dimansyon fini, platè oswa anfòm asanblaj la.
Pa mande yon sèl tolerans pou rezoud tout pwoblèm. Defini ki karakteristik ki pote kouran, lokalize asanblaj la, pwoteje izolasyon an, oubyen ki egziste sèlman pou espas vid. Apre sa, depanse lajan pou machinasyon ak enspeksyon kote echèk ta vrèman fè mal.
Tab Kontni
- Kòmanse avèk desen an, pa pri kwiv la
- Fòm Materyèl ak Klas Kuiv
- Bati yon pil tolerans fonksyonèl
- Presizyon twou ak seleksyon pwosesis
- Planite ak Mezi Tanperati
- Fini Sifas ak Sekans Plakaj
- Enspeksyon ak Prèv Founisè
- Pri total aterisaj la
- Lis verifikasyon pou demann òf (RFQ)
- Kesyon yo poze souvan
Kòmanse avèk desen an, pa pri kwiv la
Yon pri ki ba pou chak kilogram pa di anyen sou si yon ba bushire fabrike ap antre nan kabinèt la san yon perçage.
Nan eksperyans mwen lè m ap revize demann pou òf (RFQ), desen ki pi chè yo pa toujou pi presi yo. Se desen sa yo ki fè chak dimansyon parèt kritik pandan y ap kite relasyon fonksyonèl yo pa klè. Yon nòt ki di "+/-0.05 mm sof si yo presize otreman" ka fòse machinasyon CNC ak enspeksyon konplè atravè pyès la, men li toujou pa rive kontwole modèl twou a an relasyon ak koòdone montaj la.
Anvan yon founisè fè yon pri, desen an dwe reponn kat kesyon:
- Ki fas ak ki kwen ki etabli referans A, B ak C?
- Ki twou ki lokalize pyès la, e ki twou ki sèlman bay espas pou boulon yo?
- Èske dimansyon yo aplike anvan oswa apre plake, pliye ak redresman?
- Èske yo evalye planite a nan eta lib la oswa pandan pyès la bloke?
Yon egzanp sit entènètfabrikasyon ba kwiv koutim pou kabinèt pouvwamontre kategori pwodwi komèsyal la. Li pa ranplase yon desen kontwole. Jeyometri kabinèt, konsepsyon jwenti, kouran, ogmantasyon tanperati, espas izolasyon ak pyès ki nan konpitè koneksyon yo rete espesifik pou pwojè a.
| Omisyon desen | Sa founisè a ka sipoze | Sa achtè a resevwa |
|---|---|---|
| Pa gen done fonksyonèl | Kote twou yo mezire apati bor kri pratik yo | Bon gwosè twou, move pozisyon asanble |
| Yon tolerans sere sou chak dimansyon | Machinasyon konplè ak enspeksyon kit sa nesesè kit ou pa | Pri konvèsyon ki pi wo san yon priyorite risk klè |
| Pa gen nòt sou kondisyon final la | Dimansyon yo tcheke anvan plake oswa pliye | Pyès ki pase nan pwosesis la epi ki echwe nan asanblaj la |
| "Ebave tout bor yo" sèlman | Kondisyon kwen chwazi pa founisè a | Direksyon bav oswa kwen byen file ki domaje izolasyon an |
| Fini sifas la deklare sèlman kòm "briyan" | Polisaj kosmetik | Pati atiran ak konpòtman kontak san kontwòl |
| Pa gen metòd enspeksyon | Founisè a chwazi kalib ak enstalasyon | Achtè ak founisè ka mezire rezilta diferan |
Fabrikasyon koutim plak ba kwiv kòmanse ak fòm materyèl la
Plak, fèy, ba plat ak materyèl ba pre-gwosè pa ka ranplase youn ak lòt kòm deskripsyon acha. Tolerans epesè yo, kondisyon kwen yo, tanperaman yo, estrès rezidyèl yo, kontwòl lajè yo ak estanda materyèl ki aplikab yo ka diferan.
Pou anpil konpozan ki gen gwo kouran, achtè yo kòmanse ak kwiv elektwolitik C11000 ki gen yon bon rezistans chalè oswa kwiv san oksijèn C10200. Yo pa ta dwe chwazi ni youn ni lòt kalite a sèlman ak mo "pi".
C11000 la lajman itilize nan sèvis elektrik. Yo ka konsidere C10200 lè konpòtman pwosesis ki gen rapò ak oksijèn enpòtan. C10100 ka enpòtan lè yo jistifye yon klas elektwonik san oksijèn ki gen pi gwo pite. Chwa ki kòrèk la depann de estanda ki an vigè a, konduktivite, fòmasyon, koneksyon, atmosfè ak egzijans sètifika a.
A 20°C, 100% IACS koresponn ak apeprè 58 MS/m. Chif sa a itil, men li pa pwouve planite, kote twou a ye, rezistans kontak la oswa kalite pyès fini an. Espesifye konduktivite minimòm ki nesesè a ak metòd tès la olye pou w sipoze chak plak kwiv pataje menm valè a.
Pou kontèks materyèl la, gade Cymber Metal la.materyèl ba kwiv piepiopsyon plak kwiv.
ASTM B187/B187M souvan asosye avèk ba, tij ak fòm kwiv, alòske ASTM B152/B152M kouvri fèy kwiv, bann, plak ak ba woule. ASTM B248/B248M bay egzijans jeneral pou plak, fèy, bann ak ba woule kwiv fòje.
Nan espesifikasyon Ewopeyen yo, EN 13601 ka enpòtan pou baton, ba ak fil kwiv pou rezon elektrik, alòske EN 13599 adrese plak, fèy ak bann pou rezon elektrik.
Lòd acha a ta dwe idantifye yon sèl klas, estanda, tanperaman ak fòm ki gouvène yo olye pou yo trete diferan sistèm yo kòm otomatikman ekivalan.
Pa kalkile kouran nominal la sèlman apati IACS ak sifas seksyonèl la. Kouran ak ogmantasyon tanperati admisib yo depann tou de sèvis AC oswa DC, tanperati anbyen, vantilasyon bwat la, efè po ak pwoksimite, rezistans jwenti, fòs kous kout ak jeyometri asanblaj la. Plakaj la jere yon koòdone; li pa ta dwe konte kòm yon seksyon itil an kwiv ki pote kouran.
| Desizyon sou materyèl oswa fòm | Benefis achtè | Friksyon fabrikasyon pou tcheke | Detay sou demann òf |
|---|---|---|---|
| C11000 kwiv elektrik | Wout familye ak gwo konduktivite pou anpil aplikasyon pou ba otobis | Limit koneksyon ki gen rapò ak tanperaman ak oksijèn dwe koresponn ak pwosesis la. | Alyaj, estanda, tanperaman ak konduktivite minimòm |
| C10200 kwiv san oksijèn | Kontni oksijèn ki ba pou pwosesis oswa sèvis ki enpòtan yo | Pri materyèl ki pi wo a ka pa ajoute okenn valè si konpòtman oksijèn nan pa enpòtan. | Deziyasyon alyaj, estanda pwodwi ak sètifika |
| Plak woule | Pratik pou pwofil laj oswa ki pa estanda | Epesè, planè ak estrès rezidyèl afekte machinasyon an | Tolerans epesè, planè ak alokasyon pou machinasyon |
| Ba plat oswa stock ba otobis | Efikas pou seksyon rektangilè repete | Lajè ak kondisyon kwen an ka limite chwa done yo | Lajè, epesè, reyon kwen ak dwatès |
| Kondisyon mou oswa rkwit | Pi fasil pou pliye ak fòme | Pi gwo distòsyon manyen ak sansiblite bloke | Tanperaman, wout pliye ak kondisyon planite final la |
| Tanperaman ki pi difisil | Pi bon rèd nan manyen nan kèk jeyometri | Pi gwo fòs fòmasyon ak posiblite pou retounen nan plas prentan | Tanperaman, reyon koube ak limit pwopriyete mekanik |
Pou yon diskisyon pi laj sou materyèl elektrik, atik la souparamèt plak kwiv elektrik pou asanblaj ba otobiskouvri konduktivite, epesè ak kalite plak la. Gid fabrikasyon sa a kòmanse kote sètifika materyèl la fini.
Bati yon pil tolerans fonksyonèl
Tolerans yo ta dwe swiv fonksyon asanblaj la, pa dezi achtè a pou fè yon desen parèt presi.
Sèvi ak yon plan referans ki estab anvan. Referans A a souvan se plan prensipal montaj la oswa plan kontak la. Referans B ak C yo kapab bor ki fèt ak machin, twou lokalize oswa lòt karakteristik ki ka repete. Bor ki koupe san egzat, kwen awondi ak sifas fleksib fè move referans sof si desen an defini volontèman kijan yo simile.
Apre sa, divize dimansyon yo an kat nivo:
- Karakteristik kritik pou asanblaj: lokalize twou, kousinen jwenti, etap kwazman ak koòdone izolasyon.
- Karakteristik elektrik: seksyon kwa ki pote kouran, sipèpoze kontak ak zòn kontak plake.
- Karakteristik fabrikasyon jeneral: pwofil ekstèn, twou espasyal ak dekoupaj ki pa fonksyonèl.
- Karakteristik kosmetik: limit aparans ki pa kontwole anfòm oswa aktyèl.
Valè ki anba yo pratikPwen depa pou demann pri (RFQ), pa limit akseptasyon inivèsèl epi pa garanti Cymber Metal.Tolerans final yo depann de gwosè pyès la, tanperaman kwiv la, epesè, wout pwosesis la, sekans plakaj la, kantite a, konplo done a ak metòd enspeksyon an, epi yo dwe konfime avèk desen an.
| Karakteristik | Posib pou kòmanse yon diskisyon sou RFQ | Poukisa achtè a dwe kalifye li |
|---|---|---|
| Pwofil ekstèn koupe ak lazè oswa jè dlo | +/-0.20 pou rive nan +/-0.50 mm | Pati long, plak epè, kerf, konik, konsomasyon chalè ak kapasite chanjman fini kwen |
| Kwen referans ki fèt ak machin CNC oswa etap lokal | +/-0.10 pou rive nan +/-0.20 mm | Valè ki pi sere yo mande yon fiksasyon ki estab, yon tanperati kontwole ak yon konfigirasyon mezi byen defini. |
| Dyamèt twou clearance perforé pa CNC | +/-0.05 pou rive nan +/-0.10 mm | Gwosè dril la, bav sòti a, kouch la ak metòd kalib la afekte rezilta a. |
| Dyamèt twou koupe ak lazè oswa twou | +/-0.10 pou rive nan +/-0.25 mm | Rapò epesè-a-twou, mete mwazi, konik ak salop ka domine rezilta a. |
| Twou lokalizasyon alezé | Yon klas anfòm tankou H7 sèlman lè fonksyon an egzije sa. | Gwosè twou a poukont li pa kontwole pozisyon an oswa erè nan anpileman an. |
| Modèl twou asanble jeneral | Dyamèt zòn pozisyon reyèl 0.20 a 0.30 mm soti nan referans defini yo | Plak gwo oswa fleksib yo ka bezwen yon zòn diferan ak yon definisyon eta restriksyon. |
| Modèl twou lokalizasyon kritik | Dyamèt zòn pozisyon reyèl 0.10 a 0.15 mm soti nan referans defini yo | Dyamèt 0.05 mm oswa pi sere se yon karakteristik ki koute chè epi ki mande yon revizyon kapasite pwosesis. |
| Sifas CNC jeneral | Ra 3.2 mikwomèt maksimòm kòm yon premye pwen diskisyon | Direksyon mezi a ak koupe a dwe defini. |
| Pad kontak kritik | Ra 1.6 mikwomèt maksimòm kòm yon premye pwen diskisyon | Rezistans jwenti a depann tou de planite, oksid, plakaj, presyon ak pwòpte. |
| Twou kritik oswa bav nan zòn kontak | Maksimòm bav alantou 0.05 mm | Yo dwe defini direksyon bav ak metòd enspeksyon an tou. |
| Bav jeneral sou kwen ekstèn lan | Maksimòm bav rezidyèl anviwon 0.10 mm apre yon chanfren 0.2 a 0.5 mm x 45 degre, oubyen R0.2 a R0.5 kote yo espesifye sa. | Izolasyon, flit ak fas kwazman yo ka bezwen yon limit diferan. |
| Planite kontak lokal la | 0.10 a 0.20 mm sou yon pad 100 mm defini; 0.05 a 0.10 mm pou diskisyon ki gen plis demann. | Kontwole sèlman kousinen fonksyonèl la epi defini kondisyon sipò a |
| Planite lokal nan eta lib yon ba long ak mens | 0.20 a 0.50 mm nan nenpòt espas enspeksyon 300 mm defini kòm yon pwen diskisyon RFQ | Defini fenèt evalyasyon an ak kondisyon sipò a, epi presize yon limit planite jeneral apa sou tout longè pati a. |
Pa peye pou +/-0.05 mm sou yon kwen dekoratif lè de twou lokalizasyon yo pèmèt yo flote soti nan bor ki pa defini. Aplike kontwòl ki pi sere sèlman sou karakteristik kritik yo, epi bay dimansyon jeneral yo yon tolerans konpatib ak wout koupe ki chwazi a.
Piblik Cymber Metal laSipò pou machin CNC kwivbay kontèks pwosesis la. Chak tolerans toujou mande yon revizyon desen paske yon plak kout 5 mm ak yon ba fleksib 1,500 mm pa konpòte yo tankou menm travay machinasyon an.
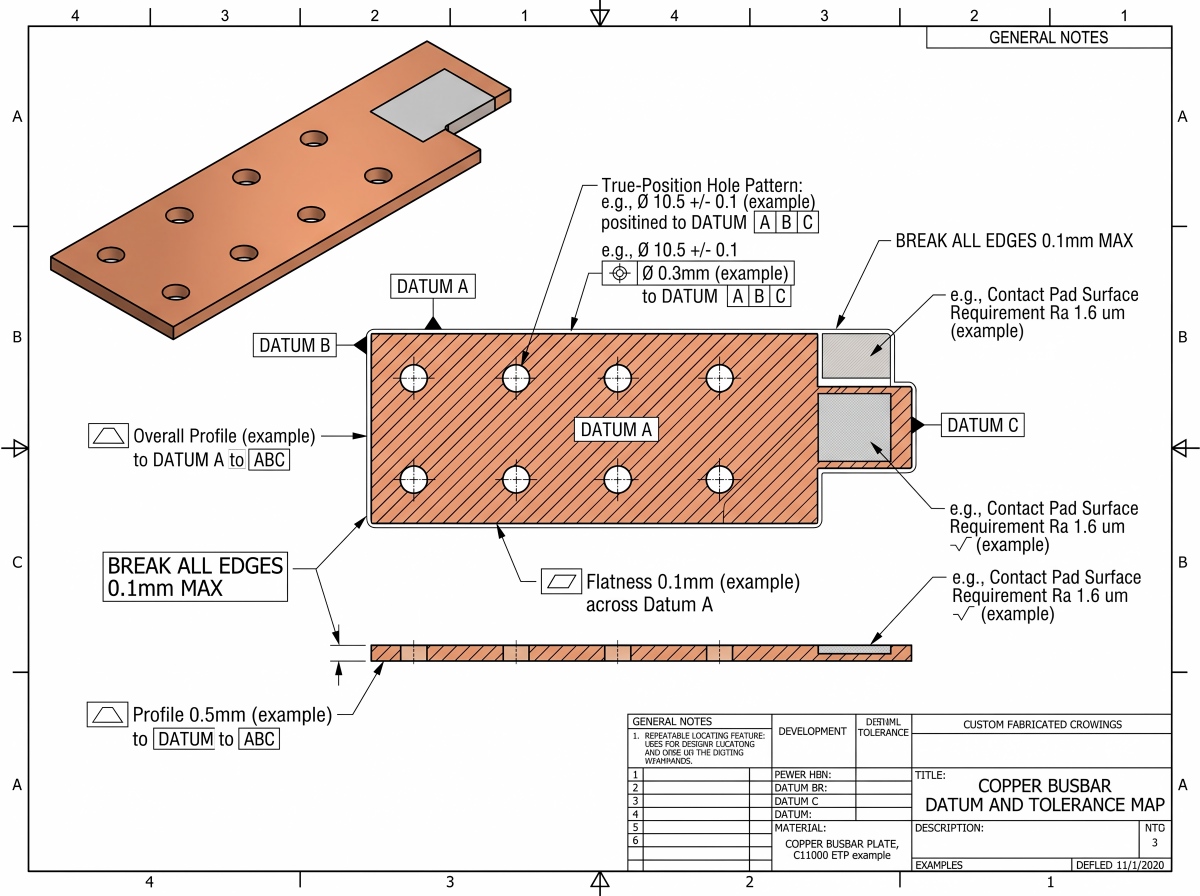
Presizyon twou a pi plis pase dyamèt twou a
Yon boulon ki pase nan yon twou pa pwouve ke ba a anfòm byen.
Dyamèt twou, tolerans pozisyonèl, pant debaz, distans kwen, jeyometri kontre-koupe ak kondisyon bav adrese diferan enkyetid konsepsyon.
Lè pozisyon aks twou a refere a done A, tolerans pozisyon an kontwole oryantasyon aks la tou. Ajoute yon kontwòl pèpandikilarite apa sèlman lè li sèvi yon egzijans fonksyonèl endepandan.
Yon kalib dyamèt ka konfime yon twou 11.0 mm pandan sant twou a 0.8 mm lwen tèminal koneksyon an. Tou de reyalite yo ka vre.
Tolerans kowòdone yo konpòte yo yon fason diferan tou de tolerans jewometrik yo. Si sant yon twou sitiye pa X +/-0.10 mm ak Y +/-0.10 mm, sant li ka deplase nenpòt kote andedan yon kare 0.20 x 0.20 mm.
Devyasyon radyal maksimòm nan yon kwen se apeprè 0.141 mm. Yon zòn pozisyon reyèl ki gen yon dyamèt 0.20 mm pèmèt sèlman yon devyasyon radyal 0.10 mm. Devyasyon sa yo pa ekivalan.
Pou modèl twou ki repete, sèvi ak dimansyon debaz yo plis pozisyon reyèl la parapò ak A, B ak C olye pou anpile yon lòt seri tolerans kowòdone +/- sou menm relasyon an.
Kondisyon materyèl maksimòm nan ka bay yon tolerans bonis itil pou twou espas anba yon desen ki baze sou ASME Y14.5, men li ta dwe itilize sèlman lè ekip enjenyè a konprann kondisyon kwazman an.
Sèvi ak planite lokal pou yon pad kontak, paralelis ak A pou fas fonksyonèl opoze a, ak pwofil pou yon kontou ekstèn kontwole kote sa apwopriye. Anba yon desen ISO GPS, aplike ISO 1101, ISO 5459 ak prensip spesifikasyon deklare yo yon fason ki konsistan. Pa melanje sistèm senbòl ASME ak ISO yo alalejè.
Chwazi Pwosesis Twou a Nan Fonksyon an
| Pwosesis | Pi bon itilizasyon komèsyal | Presizyon oswa friksyon kalite | Ekonomi pakèt |
|---|---|---|---|
| Pwensonaj | Twou ak pwofil repete nan volim ki estab | Woulman, espas pou mwazi, konik, direksyon bav ak mete zouti | Pri zouti yo ka ranbouse lè yo vann anpil bagay, men yo pa efikas pou chanje desen yo. |
| Perçage oswa fraisage CNC | Karakteristik melanje, pi piti kantite ak modèl twou kontwole | Tan sik, kontwòl chip, bav sòti ak mouvman aparèy fiksasyon | Fleksib san zouti pwensonaj dedye, men plis tan machin pou chak pyès |
| Perçage plis alezaj | Lokalize twou oswa anfòm defini | Mande yon pre-twou ki estab, yon aliyman ak yon sipò materyèl ki apwopriye. | Sèvi ak li sèlman kote asanblaj la bezwen kontwòl dyamèt nan nivo anfòm. |
| Koupe lazè fib | Chanjman pwofil rapid ak travay fèy entegre | Reflektivite kwiv, konsomasyon chalè, salte ak kalite ti twou depann de ekipman ak epesè. | Pri zouti dedye ki ba, efikas pou prototip ak pwofil chanjan |
| Jè dlo abrazif | Pwofil kote ti chalè enpòtan | Koupe konik, britalite kwen, rezidi abrazif ak sik pi dousman | Itil pou jeyometri fleksib; fini ka toujou nesesè |
| EDM fil | Pwofil konplèks oswa trè kontwole | Koupe dousman ak pi gwo pri konvèsyon | Rezève pou karakteristik kritik ki jistifye li, pa pou twou òdinè. |
Ou ka melanje pwosesis ki kòrèk la. Fè twou jeneral yo, fini de twou lokal yo ak CNC, epi sèlman fè etap kontak kritik la ak machin.
Wout ibrid sa a souvan pi ekonomik pase machinasyon konplè chak karakteristik oswa fòse yon zouti pwensonaj kenbe yon tolerans lokalize li pa t janm fèt pou kontwole.
Kuiv pi bon kalite a mou epi li gen tandans pou li gen kwen ki akimile, tach ak bav ki rale. Zouti byen file ak yon deplasman pozitif, fiksasyon rijid men ki pa defòme, evakyasyon chip kontwole ak materyèl refwadisman apwopriye.
Twòp fòs blokaj ka aplati yon plak mens sou machin nan epi lage riban an apre yo fin debloke l, sa ki pwodui rezilta klasik la: bon sou machin nan, men deyò tolerans lan lè li lib.
Paj piblik Cymber Metal la pouEkipman pou pwosesis CNC, EDM ak busbarSa itil pandan revizyon founisè a. RFQ a ta dwe toujou mande ki pwosesis egzak, enstalasyon ak wout enspeksyon ki enkli nan sitasyon an.
Approbasyon Konsepsyon pou Asanble Vrè a
Pa mezire yon twou espas pou boulon nan dyamèt nominal boulon an. Sèvi ak estanda fiksasyon ak asanblaj ki gouvène a, answit kalkile espas ki disponib la parapò ak tout pil la:
- Pozisyon twou ba otobis la
- Pozisyon twou tèminal la
- Tolerans patiraj
- Mouvman sipò
- Epesè plake
- Aksè enstalasyon
Fant yo ka absòbe anpileman, men direksyon yo enpòtan. Yon fant paralèl ak move aks la ajoute pri epi li pa rezoud anyen.
Si de twou bloke pyès la san yo pa pèmèt mouvman tèmik oswa fabrikasyon, asanblaj la ka vin twò kontrent.
Defini kontwa ak twou kontwa apati kondisyon plas boulon ki nesesè a. Sou kwiv mou, yon kontwa agresif ka defòme anba chaj boulon an.
Yon seksyon mens ki rete otou yon twou ka vin pi cho oswa defòme pandan sere boulon an. Desen elektrik ak mekanik pa ka separe nan dènye revizyon desen an.
Planite ka pèdi apre yon modèl twou pafè.
Kuiv la deplase lè yo retire materyèl la, lè yo lage yon enstalasyon epi lè tanperati a chanje.
Yon founisè ka sere yon plak koube kont yon tab machin, fè chak twou avèk presizyon, epi rapòte ekselan rezilta nan enstalasyon an. Lage kranpon yo epi plak la ka retounen nan eta koube lib li.
Si desen an pa janm defini kondisyon enspeksyon an, tou de pati yo ka defann mezi yo a.
Koupe, fè pòch asimetrik, pwensonaj, pliye, polisaj lokal, redresman ak plake ka redistribye estrès.
Ajoute yon rekui ki pa apwouve pou fè plak la pi fasil pou aplati se pa yon solisyon ki pa danjere. Li ka chanje tanperaman, fòs, dite ak deformation ki vin apre. Sekans pwosesis la fè pati plan kalifikasyon an.
Tanperati a enpòtan tou.
Koyefisyan ekspansyon tèmik lineyè kwiv la toupre tanperati chanm nan se apeprè 16.5 a 17.0 mikwomèt pa mèt pa kelvin.
Yon ba 1,000 mm ki mezire a 10°C de kondisyon referans 20°C la ka diferan nan longè pa apeprè 0.17 mm sèlman ak tanperati a. Sa deja pi gwo pase kèk tolerans desen ki espesifye detanzantan.
Pou plak ba otobis ki gwo oswa fleksib, endike:
- Tanperati referans oswa metòd koreksyon tanperati
- Mezi eta lib oswa eta restriksyon
- Kondisyon pwen sipò ak enstalasyon
- Planite jeneral ak planite lokal, si tou de enpòtan
- Kit plakaj, koube ak redresman fèt anvan enspeksyon final la
- Sipò anbalaj nesesè pou prezève kondisyon akseptab la
Yon pati plat ka vin tounen yon livrezon pliye si li anpile kont separateur inegal, si li mare twò sere oswa si li kite l glise nan anbalaj ekspòtasyon an.
Anbalaj la fè pati kontwòl dimansyon, se pa yon liy administratif nan pati anba lòd acha a.
Fini sifas la pa yon kaz kosmetik.
"Klere ak lis" se pa yon spesifikasyon sifas enjenyè.
Yon plak ba otobis nòmalman gen plizyè zòn fonksyonèl. Plak kontak yo bezwen yon planè kontwole, pwòpte ak yon wout sifas konpatib ak jwenti a. Bor izole yo bezwen kontwòl bav ak reyon. Zòn plake yo bezwen adezyon ak akseptasyon epesè. Fas ki pa fonksyonèl yo ka sèlman bezwen limit kosmetik rezonab.
| Zòn sifas | Sa ki ta dwe kontwole | Sa nou pa ta dwe sipoze |
|---|---|---|
| Pad kontak elektrik | Planite, aspè brital si sa nesesè, pwòpte, plakaj, limit mask ak pwoteksyon | Yon fini glas otomatikman kreye yon rezistans kontak ki ba |
| Kwen twou ak fant | Direksyon bav, bav maksimòm oswa kwen kase, kouvèti plak ak kondisyon dimansyonèl | "Deburred" vle di menm rezilta a pou chak founisè |
| Bò izole | Reyon oswa chanfren konpatib ak sistèm izolasyon an | Polisaj kosmetik jeneral anpeche domaj izolasyon |
| Zòn ki pa gen kontak plake | Kalite kouch, epesè lokal minimòm, kritè adezyon ak aparans | Nenpòt epesè fèblan, ajan oswa nikèl adapte ak tout tanperati ak atmosfè |
| Kosmetik figi | Limit reyur, tach, anprent dwèt ak koulè ak yon estanda vizyèl ki dakò sou li. | Kritè rejè kosmetik yo evidan san yon echantiyon referans. |
Asperite sifas la se yon sèl opinyon, se pa yon rezilta rezistans kontak.
Ra 1.6 mikwomèt ka koute plis pase Ra 3.2 mikwomèt, men nimewo ki pi lis la pa simonte move presyon jwenti, oksid, kontaminasyon, sipèpoze ensifizan, detant boulon oswa yon kouch ki pa apwopriye.
Si yo espesifye Ra, endike direksyon mezi a, longè koupe a oswa longè evalyasyon an, epi si egzijans lan aplike anvan oswa apre plakaj la.
Sèvi ak Ra 0.8 mikwomèt oswa pi rafine sèlman lè prèv fonksyonèl jistifye pri fini ak enspeksyon anplis la. Pou jwenti kritik yo, presize konsepsyon jwenti a epi valide rezistans sou koneksyon fini an.
Bann kouch komen sa yo se pwen diskisyon sèlman, yo pa rekòmandasyon oswa garanti lavi sèvis:
| Wout kouch | Gwoup diskisyon posib pou demann pri (RFQ) | Sa ki toujou bezwen defini |
|---|---|---|
| Elektwo-fèblan | 5 a 15 mikwomèt | ASTM B545 oubyen yon lòt spesifikasyon ki gouvène, epesè lokal minimòm, akimilasyon maksimòm, reflou si sa aplikab, zòn adezyon ak mask |
| Nikèl jeni | 5 a 15 mikwomèt | ASTM B689 oubyen yon lòt spesifikasyon ki gouvène sitiyasyon an, klas depo, sifas enpòtan, egzijans adezyon ak korozyon |
| Ajan | 5 a 15 mikwomèt | ASTM B700 oubyen yon lòt spesifikasyon ki gouvène sitiyasyon an, epesè lokal minimòm, tretman anti-tern, devwa kontak ak sik mete |
Tanperati aplikasyon an, atmosfè a, sik koneksyon yo, friksyon, korozyon, soudabilite ak konsepsyon kontak la detèmine kouch la.
Yon epesè nominal oswa mwayèn pa menm ak yon epesè lokal minimòm espesifye pa achtè a.
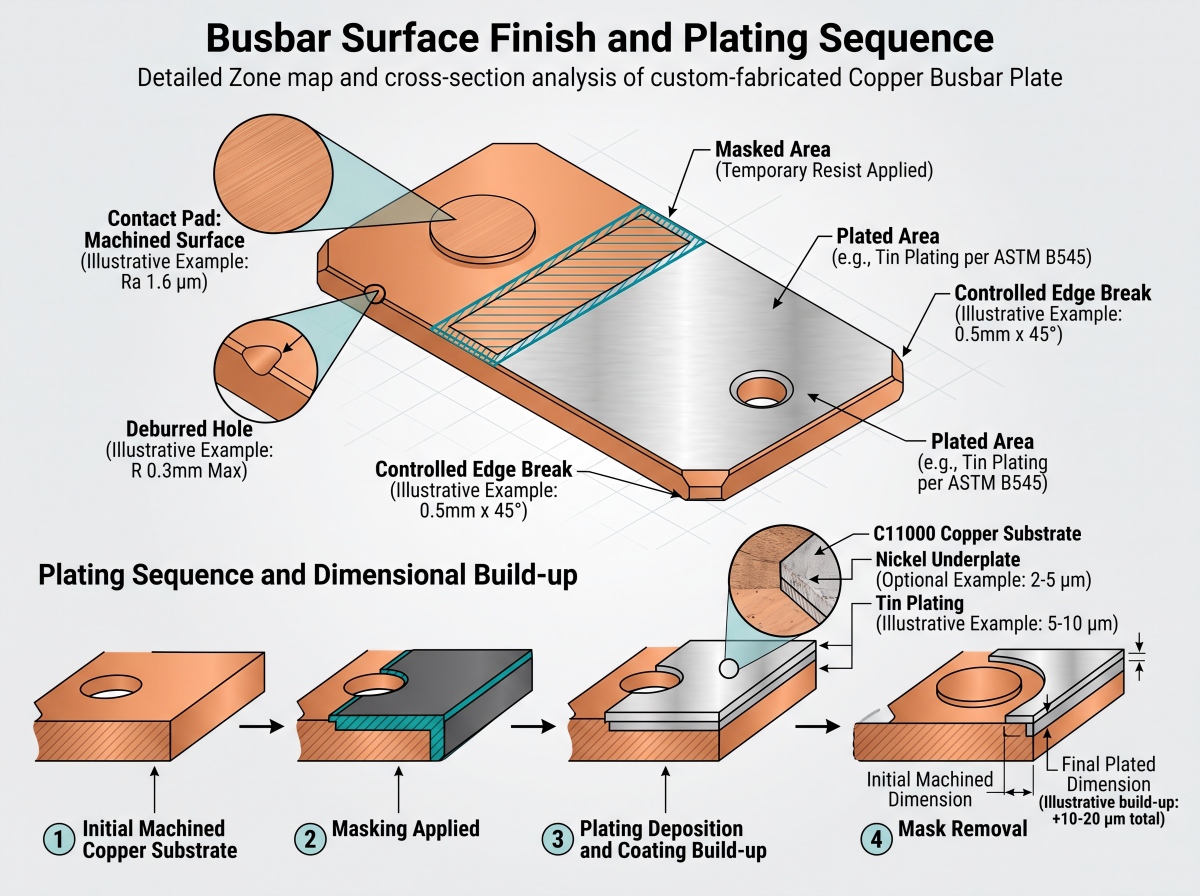
Desizyon plakaj la chanje dimansyon yo tou.
Si yo depoze 10 mikwomèt sou chak sifas opoze, yon dimansyon ekstèn ogmante teyorikman pa anviwon 0.020 mm.
Si miray twou a resevwa 10 mikwomèt radyalman tout sikonferans lan, dyamèt twou a retresi teyorikman pa apeprè 0.020 mm.
Yo dwe verifye ajisteman kritik yo parapò ak akimilasyon lokal maksimòm otorize a, pa sèlman ak epesè nominal oswa minimòm kouch la.
Distribisyon galvanoplasti reyèl la pa totalman inifòm: bor yo ka bati plis, twou yo ka resevwa mwens, epi pozisyon etajè oswa mask yo kreye varyasyon lokal.
Se poutèt sa desen an dwe di si dimansyon kritik yo aplike anvan oswa apre plakaj la. Li ta dwe defini tou sifas enpòtan yo, epesè lokal minimòm lan, limit mask yo epi si mi twou yo bezwen kouvèti.
Pou seleksyon kouch, revizeplakaj fèblan, ajan ak nikèl.
Eten, ajan ak nikèl rezoud diferan pwoblèm entèfas, korozyon, tanperati ak mete. Pa gen youn ki ta dwe dekri kòm yon amelyorasyon dekoratif ki otomatikman amelyore konduktivite nwayo kwiv la.
Kontwole sekans machinasyon ak plakaj la
Yon sekans demaraj pratik se:
- Verifye klas materyèl la, tanperaman, epesè ak kondisyon k ap vini an.
- Koupe pyès vid la avèk ase espas pou karakteristik referans kritik yo.
- Etabli referans fonksyonèl epi machin modèl twou, fant ak etap lokal yo.
- Debave epi aplike kondisyon kwen ki apwouve nan desen an.
- Konplete koube ki apwouve pa desen an kote wout ou chwazi a bezwen koube anvan plakaj la, apresa verifye jeyometri ki afekte a ankò.
- Netwaye pyès la san kite rezidi konpoze polisaj, likid refwadisman oswa adezif.
- Maske epi plake sifas espesifye yo.
- Enspekte dimansyon final yo, kouch la, kondisyon sifas la ak karakteristik elektrik yo.
- Anbale pyès fini yo pou anpeche yo fwotman, oksidasyon ak defòmasyon.
Machinasyon apre plake ka ekspoze kwiv toutouni nan bor koupe yo, fil yo ak karakteristik kontak yo.
Koube apre plakaj ka fann oswa vin mens yon depo ki pa gen ase duktilite pou defòmasyon an. Koube anvan plakaj ka konplike distribisyon epesè ak deformation.
Pa gen yon sekans inivèsèl. Desen an ak plan pwosesis la dwe dakò anvan pwodiksyon an.
Enspeksyon an dwe koresponn ak desen an
Yon sètifika materyèl pwouve enfòmasyon sou materyèl la. Li pa pwouve ke modèl twou fini an anfòm ak asanblaj la.
Plan enspeksyon an ta dwe swiv yon desen an gonfle epi idantifye chak karakteristik kritik, metòd, enstalasyon, règ echantiyonaj ak egzijans rapò.
Yon pwototip ki mezire ak yon CMM pa vle di otomatikman chak lo pwodiksyon resevwa menm enspeksyon an.
| Atik enspeksyon | Prèv oswa metòd ki apwopriye | Limitasyon prensipal la |
|---|---|---|
| Kalite materyèl ak tanperaman | MTC lye ak chalè oswa teren | Pa konfime dimansyon fini yo |
| Konduktivite | Metòd rezistivite oswa konduktivite ki te dakò sou li, tankou ASTM B193 oswa ASTM E1004 kote sa aplikab | Pa konfime rezistans jwenti a |
| Epesè ak platite jeneral | Zouti epesè kalibre ak metòd plak sifas oswa CMM ak sipò defini | Klozonaj ka kache distòsyon eta lib la |
| Dyamèt twou | Kalib ploge, kalib alèz, sistèm vizyon oswa CMM | Dyamèt poukont li pa pwouve pozisyon |
| Vrè pozisyon ak anplasman twou a | CMM oubyen metòd vizyon/fiksaj valide anrapò ak referans desen yo | Rezilta yo depann de simulation done a ak kondisyon enstalasyon an |
| Aspè sifas la | Pwofilomèt kalibre ak direksyon mezi defini ak koupe | Ra poukont li pa predi pèfòmans kontak elektrik. |
| Burr ak kwen kase | Mezi optik, konparatè oswa metòd vizyèl/taktil ki te dakò sou li | "Pa gen kwen byen file" se pa yon kritè akseptasyon nimerik. |
| Epesè kouch | XRF anba ASTM B568 kote sa apwopriye, seksyon kwa oswa yon lòt metòd dakò sou sifas enpòtan defini yo | Yon sèl lekti pratik ka kache zòn mens yon lòt kote |
| Adèzyon kouch | Metòd kalitatif oswa kantitatif ki dakò sou li, avèk ASTM B571 kòm yon referans posib | Yon pas vizyèl poukont li ka rate yon move preparasyon oswa yon separasyon lokal. |
| Rezistans pati fini an | Mezi Kelvin kat tèminal ant pwen sond espesifye nan yon kouran tès defini ak tanperati estabilize | Sa a se pa yon tès rezistans jwenti reyini. |
| Rezistans jwenti rasanble | Mezi Kelvin kat tèminal apre asanblaj ak sifas kwazman espesifye, pyès ki nan konpitè, aranjman lave, koupl oswa prechaj, kondisyon rete ak tanperati | Pa ka dedwi apati konduktivite pati ki lach yo |
Pou yon pyès kwiv ki mezire yon mèt, tanperati enspeksyon an pa yon bagay enpòtan. Anrejistre tanperati pyès la, pèmèt estabilizasyon kote sa nesesè, epi sèvi ak menm kondisyon referans lan lè achtè a ak founisè a konpare rezilta yo.
Dokiman nivo founisè yo ak dosye nivo lòd yo dwe separe tou.
Cymber Metal lasètifika kalite ak dokiman enspeksyonbay konpayi an ak kontèks kapasite a. Yon chajman an gwo toujou bezwen MTC espesifik la, rapò dimansyonèl la, rapò kouch la, dosye premye atik la oswa enspeksyon twazyèm pati ki defini nan lòd acha a.
Pa ekri ke yon plak ba kwiv ki lach "konfòm ak IEC 61439" sèlman paske li pral antre nan yon asanblaj switch.
IEC 61439 adrese asanblaj aparèy switch ak kontwòl ba-vòltaj ak verifikasyon yo. Konpozan ba-bus la dwe satisfè egzijans desen ak materyèl li yo, pandan ke asanblaj fini an rete responsab pou verifikasyon nivo sistèm ki aplikab la.
Seleksyon Founisè: Mande Prèv Pwosesis la
Founisè a ta dwe pwouve kontwòl wout la, pa sèlman montre foto kwiv poli.
Poze kesyon sa yo anvan ou pase yon gwo lòd:
- Ki fòm materyèl, klas, estanda ak tanperaman ki enkli nan sitasyon an?
- Ki karakteristik yo te pèsonnen, koupe ak lazè, perfore, fraise, alez oswa trete pa EDM?
- Ki jan yo etabli referans yo e kijan yo enspekte pozisyon reyèl twou a?
- Èske dimansyon yo aksepte anvan oswa apre plake, pliye ak redresman?
- Ki operasyon yo sou-kontrakte, e kijan yo kontwole founisè sa yo?
- Èske gen yon rapò enspeksyon premye atik la ladan l, epi ki karakteristik yo mezire pou chak lo?
- Ki jan yo apwouve revizyon desen, chanjman zouti ak devyasyon pwosesis?
- Kijan sifas kontak yo, bor yo ak plak long yo pral pwoteje pandan anbalaj ekspòtasyon an?
Piblik Cymber Metal lasèvis chèn ekipman pou kwiv ak aliminyòmPaj la dekri seleksyon materyèl, kowòdinasyon pwosesis, enspeksyon ak sipò livrezon nan yon nivo kapasite.
Sitasyon komèsyal la dwe toujou defini dimansyon egzak desen ki soumèt la.
Fè atansyon ak founisè ki reponn tout kesyon tolerans yo ak "pa gen pwoblèm".
Yon repons kontwole sonnen diferan: founisè a idantifye plan referans lan, siyalize apèl ki enkonpatib, separe karakteristik pwensonnen ak machin, eksplike enstalasyon enspeksyon an epi mande ki dimansyon ki aplike apre plakaj.
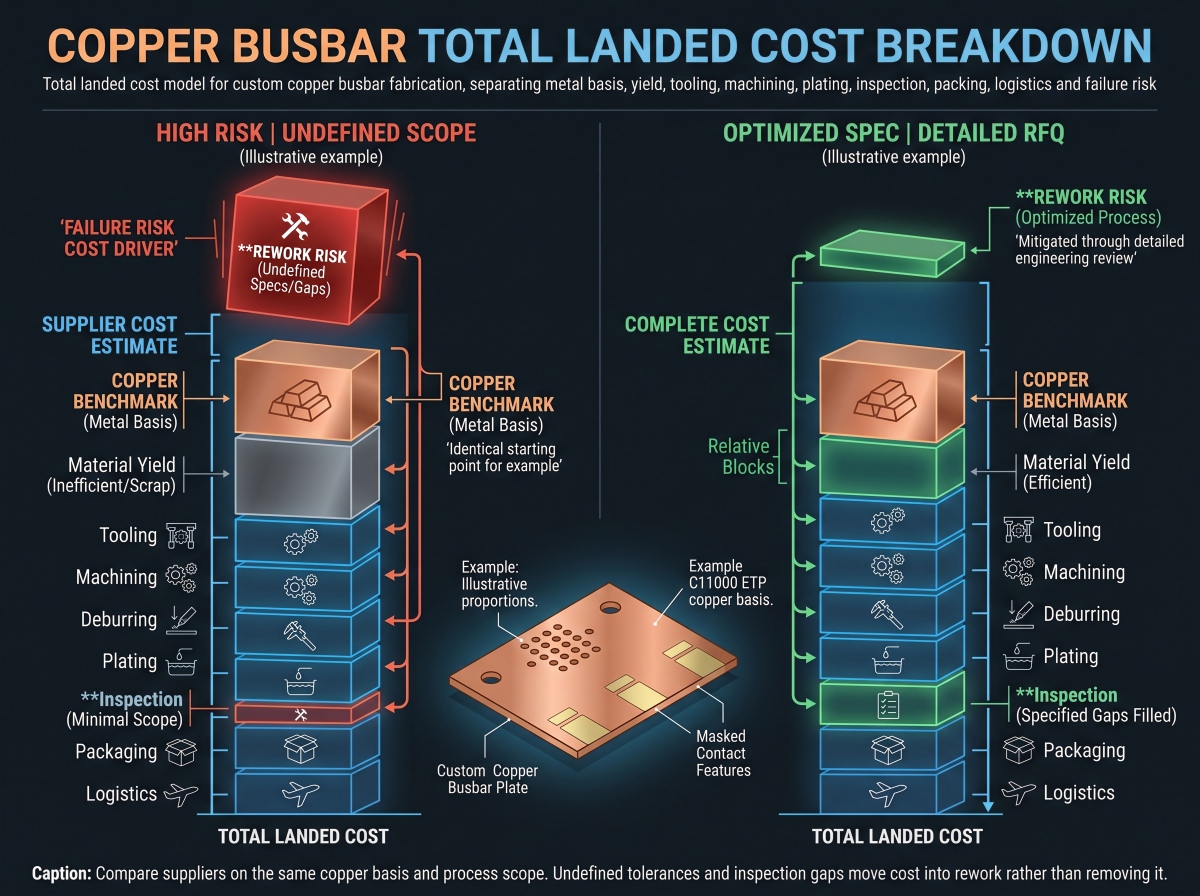
Pri total aterisaj la ekspoze sitasyon bon mache a
Pri ba bis la pa pri kwiv plis kèk twou perçage.
Sèvi ak modèl sa a:
Pri total aterisaj = baz metal + pèt sede materyèl achte + outillage + machinasyon + debavaj ak netwayaj + plake + enspeksyon + anbalaj + machandiz ak taks + risk retravay
Pati metal la ta dwe endike baz pri a.
Pou kòmand ki soti nan Lachin, yon pri ka fè referans a yon referans kwiv SMM ki te dakò sou li. Gen lòt kontra ki ka itilize LME oubyen yon baz kwiv fiks.
RFQ a ta dwe defini referans lan, dat sitasyon an oswa peryòd mwayèn nan, lajan an, prim konvèsyon an epi si baz metal la bloke oswa ajiste nan kòmand lan.
Pa konpare de òf jiskaske toulede itilize menm lojik metal la.
Rendiman an merite menm atansyon an.
Yon pyès fini ki peze 8 kg ka mande plis pase 8 kg plak achte akòz espas nidifikasyon, kerf, alokasyon kwen, langèt blokaj ak rès ki pa ka itilize.
Dechè kwiv la kenbe valè rekiperasyon an, men kredi pou dechè a pa efase tan machin nan, kapital travay la, triyaj la oswa diferans ki genyen ant materyèl ki achte a ak valè dechè rekipere a.
Zouti ak gwosè pakèt chanje pi bon wout la.
Yon zouti pwensonaj espesyal kapab yon move desizyon pou dis pyès prototip ki ka chanje apre tès yo.
Machinasyon CNC konplè 20,000 pyès ki estab kapab egalman gaspiye si twou ak pwofil jeneral yo ka pwensonnen yon fason fyab pandan se sèlman karakteristik lokalizasyon yo ki resevwa fini CNC.
Enspeksyon gen yon pri reyèl tou.
Mande rapò CMM pou chak kwen kosmetik pran tan san diminye risk elektrik. Si ou pa enspekte de twou lokalizasyon yo, asanblaj la ka bloke.
Bon plan an konsantre 100% verifikasyon oswa echantiyonaj ki pi sere sou karakteristik kritik yo epi li itilize yon plan lo ki te dakò sou li pou karakteristik segondè ki estab.
Se la kote sitasyon bon mache yo vin chè.
Yon achtè ekonomize yon ti prim konvèsyon lè li aksepte yon pozisyon twou ak dimansyon pre-plakaj ki pa defini. Premye pakèt la rive, boulon M10 yo antre nan kèk twou men pa nan tout pil la, epi operatè yo agrandi modèl la alamen.
Kounye a, achtè a posede plak ki domaje, distans kwen ki pa kontwole, travay siplemantè, panno ki an reta epi pa gen okenn dosye pwòp sou kòz rasin lan.
Ki sa pou mete nan yon RFQ fabrikasyon ba kwiv
Voye ase enfòmasyon pou chak founisè ka fikse pri a pou menm kondisyon fini an:
- Desen PDF 2D, modèl 3D ak revizyon desen
- Kalite materyèl, estanda pwodwi, tanperaman ak konduktivite minimòm
- Fòm materyèl depa: plak, fèy, ba plat oswa stock ba otobis
- Dimansyon jeneral, tolerans epesè, dwatè ak platè
- Definisyon Done A, B ak C
- Dyamèt twou kritik, pozisyon reyèl, anplasman, fant, fil, kontre ak kontre twou
- Tolerans pwofil jeneral ak dimansyon kritik pou asanblaj
- Direksyon bav, bav maksimòm, kwen kraze, chanfren oswa reyon
- Egzijans pou sifas kontak, planè, pwòpte ak pwoteksyon
- Kondisyon sifas ki pa gen koulè eten, ajan oswa nikèl
- Pwosesis kouch, epesè lokal minimòm, sifas enpòtan ak zòn maskin
- Deklarasyon ke dimansyon kritik yo aplike anvan oswa apre plake ak pliye
- Kantite, kantite prototip, egzijans premye atik ak itilizasyon anyèl
- Rapò MTC, konduktivite, dimansyon ak kouch
- Rapò rezistans pyès fini ak/oswa rapò rezistans jwenti ki reyini, avèk konfigirasyon tès la defini
- Plan echantiyonaj, enspeksyon twazyèm pati ak egzijans kontwòl chanjman
- Anbalaj, peyi destinasyon, Incoterm ak dat arive obligatwa
Pa kache kondisyon asanblaj yo nan men founisè a epi espere ke pri a ap gen ladan yo.
Pataje desen koneksyon an oubyen omwen boulon, tèminal, bwat ak pil izolasyon an otou chak koòdone kritik.
Pou yon revizyon espesifik sou pwojè a,Kontakte Cymber Metal pou yon demann pou yon òf pou ba otobis.avèk desen, klas, karakteristik kritik, tretman sifas, kantite ak egzijans enspeksyon.
Yo ta dwe konfime disponiblite materyèl aktyèl, posibilite pou pwosesis la, kantite lòd la ak orè livrezon an parapò ak spesifikasyon reyèl la olye pou yo sipoze sa ki soti nan yon paj sit entènèt.
Liy Konklizyon an
Yo deside kalite ba bush koutim lan anvan yo fore premye twou a.
Chwazi bon kalite kwiv ak fòm materyèl la. Etabli referans yo apati sifas fonksyonèl yo. Kontwole pozisyon twou a, pa sèlman dyamèt la. Separe sifas kontak yo ak sifas kosmetik yo. Mete plakaj ak ekspansyon tèmik nan bidjè tolerans lan. Apre sa, fè metòd enspeksyon an koresponn ak desen an.
Founisè ki chè a se pa toujou youn ki gen pri inite ki pi wo a.
Souvan se moun nan ki kite rannman materyèl, dimansyon final yo, enspeksyon kritik ak anbalaj deyò sitasyon an, epi ki voye pri sa yo tounen kòm retravay ak reta.
Kesyon yo poze souvan
Pa gen okenn tolerans inivèsèl pou ba bis.
Sèvi ak yon yerachi fonksyonèl: kontwòl pi sere pou lokalize twou, koòdone kontak ak etap kwazman; tolerans jeneral konpatib ak pwosesis la pou pwofil ekstèn ak karakteristik espasman.
Gwosè plak la, epesè li, tanperaman li, wout machinasyon an, plakaj la ak kondisyon mezi a afekte fezabilite a. Voye desen konplè a pou yon revizyon espesifik pou pwosesis la olye pou w aplike +/-0.05 mm nan chak dimansyon.
Defini dyamèt twou a, pozisyon reyèl la parapò ak referans fonksyonèl yo, anplasman an, distans sou kwen an ak nenpòt kontre-twal oswa kontre-perzaj separeman.
Dyamèt la sèlman pwouve ke yon eleman fikse ka antre nan twou endividyèl la. Li pa pwouve aliyman ak tèminal la, bwat la oswa pil asanblaj konplè a.
Espere si dimansyon akseptasyon yo aplike anvan oswa apre plakaj la.
Pa otomatikman.
Pwensonaj ka ekonomik e repetitif pou modèl ki estab an gwo volim, men mete zouti, woule, konik ak direksyon bav mande kontwòl.
Perçage oswa fraisage CNC pi fleksib epi souvan li pi bon pou karakteristik melanje oswa modèl twou kritik, men li ajoute tan sik.
Yon wout ibrid ka pèse twou jeneral epi sèlman lokalize karakteristik ak fini CNC.
Wi.
Si yon kouch ki gen yon epesè t depoze inifòm sou tout miray twou a, dyamèt twou a ka teyorikman diminye pa anviwon 2t, alòske yon dimansyon ekstèn ka ogmante pa anviwon 2t.
Distribisyon aktyèl galvanoplasti a varye selon jeyometri, dansite kouran, maskin ak pouvwa pwojeksyon. Dimansyon kritik yo dwe presize kondisyon final plake a ak kote mezi yo ye.
Pa gen yon sèl valè Ra ki garanti yon jwenti ki gen ba rezistans.
Ra 1.6 mikromèt maksimòm pou yon pad kontak machiné ki pi egzijan, oubyen Ra 3.2 mikromèt maksimòm pou yon pad kontak machiné jeneral, kapab sèvi kòm limit kòmansman RFQ altènatif.
Endike si limit la aplike anvan oswa apre plakaj la. Pa presize 1.6 a 3.2 mikwomèt kòm yon bann akseptasyon sof si tou de yon limit siperyè ak yon limit enferyè nesesè pou fonksyon.
Egzijans final la depann tou de planè, kouch, pwòpte, presyon kontak, sistèm boulon, sipèpoze, tanperati ak metòd validasyon.
Endike done a, kondisyon sipò a, eta lib oswa bloke, metòd enspeksyon an ak tanperati referans lan.
Plak kwiv mens oswa long yo ka parèt plat lè yo sere yo epi yo ka reprann koube a apre yo fin lage yo.
Si asanblaj la fè espre pou bloke plak la, defini kondisyon fiksasyon sa a sou desen an. Sinon, mande yon akseptasyon eta lib ak yon plak sifas oswa yon konfigirasyon CMM ki dakò sou li.
Ni youn ni lòt pa pi bon inivèsèlman.
C11000 la lajman itilize pou konpozan elektrik ki gen gwo konduktivite. C10200 se kwiv san oksijèn epi li ka jistifye lè pwosesis ki gen rapò ak oksijèn oswa konpòtman sèvis enpòtan.
Konpare estanda materyèl ki aplikab la, tanperaman, konduktivite, wout koneksyon, egzijans fòmasyon, atmosfè ak sètifika.
Pa peye pou yon avantaj klas aplikasyon an pa itilize.
Non.
Yon MTC sipòte klas materyèl la, konpozisyon an, tanperaman an oswa lòt pwopriyete rapòte pou chalè oswa lo ki lye a.
Li pa pwouve pozisyon twou a, planè, kontwòl bav, britalite, epesè kouch la oswa anfòm asanblaj la.
Kòmand an gwo yo ka bezwen tou yon rapò premye atik an gonfle, enspeksyon dimansyon, dosye plakaj, trasabilite ak tès elektrik final kote yo espesifye.
Mande MTC a, revizyon desen an, premye atik la oswa rapò dimansyonèl la, rezilta twou kritik ak planè, sètifika kouch ak lekti epesè lokal yo, rapò konduktivite a kote sa nesesè, done rezistans final pou jwenti kritik yo, apwobasyon devyasyon ak trasabilite lo a.
Yo ta dwe dakò sou pake egzak la anvan yo bay pri a paske dimansyon enspeksyon an afekte ni pri a ni tan livrezon an.
Pri total aterisaj la gen ladan baz kwiv ki te dakò sou a, rannman materyèl achte a, outillaj, machinasyon, ebavaj, netwayaj, plake, enspeksyon, anbalaj, transpò, dwa ak risk retravay.
Konpare founisè yo sou menm fòmil pri metal la ak menm dimansyon fini an.
Yon pri konvèsyon ki pi bon mache ka twonpe lè li pa enkli dimansyon final plake yo, enspeksyon twou kritik, lojik dechè materyèl oswa anbalaj ki anpeche deformation.
Dat piblikasyon: 14 Out 2026