
Dat Piblikasyon:11 septanm 2026
Otè:Hu Yanwei, Ekspè Teknik Cymber Metal
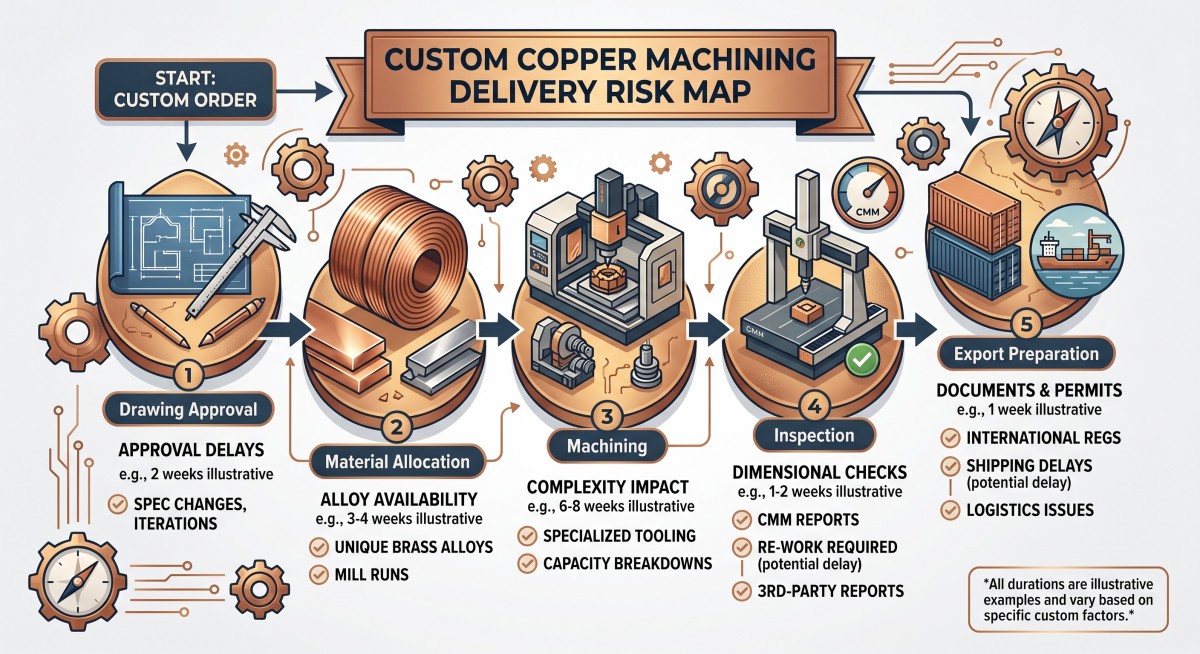
Yon pwojè machinasyon kwiv koutim raman rate dat livrezon li paske machin CNC a pa disponib. Pi souvan, reta a kòmanse pi bonè—lè desen an pa konplè, kondisyon materyèl la pa klè, oswa achtè a chanje yon tolerans apre pwodiksyon an deja kòmanse.
Kuiv ak kwiv pa ka ranplase youn lòt nan pèspektiv machinasyon ak akizisyon. Kuiv pi ka kreye gwo bato, bav ak pwoblèm deformation. Kuiv ka machin pi vit, men klas egzak la, kontni plon an, tanperaman an ak egzijans regilasyon yo toujou enpòtan. Yon ti diferans nan spesifikasyon an ka vin tounen yon nouvo konfigirasyon zouti, yon lòt sik enspeksyon oswa yon pakèt rejte.
Se poutèt sa kontwòl livrezon an dwe kòmanse anvan yo apwouve sitasyon an.
Pou achtè k ap chèche ba kwiv, plak, baton, ba otobis oswa konpozan fini, objektif la senp:
Defini chak desizyon ki ka sispann pwodiksyon an anvan lòd la antre nan fil datant machinasyon an.
Repons rapid: Ki sa ki lakòz reta nan machinasyon kwiv pèsonalize?
Kòz ki pi komen yo se desen enkonplè, klas materyèl ki pa klè, chanjman jeni ki an reta, echantiyon ki pa apwouve, matyè premyè ki pa disponib, tolerans ireyèl, dokiman enspeksyon ki manke ak responsablite anbake ki pa defini.
Pou diminye risk, yon achtè ta dwe:
- Apwouve revizyon desen an anvan alokasyon materyèl la.
- Espesifye alyaj, tanperaman, dimansyon ak tolerans.
- Separe tan livrezon matyè premyè ak tan livrezon machinasyon an.
- Idantifye dimansyon kritik ak metòd enspeksyon yo.
- Apwouve echantiyon yo anvan ou lage tout pakèt la.
- Defini anbalaj, dokiman ak etap enpòtan pou pare kago a.
Yon founisè machinasyon pa ta dwe atann pou l bay yon pri egzak sèlman apati non pwodwi a. Pou machinasyon kwiv koutim, desen an ak egzijans pwosesis yo kontwole orè a.
Cymber Metal lasèvis machinasyon amannkapab sèvi kòm yon pwen depa lè n ap pale de konpozan kwiv, kwiv, bwonz oswa aliminyòm ki fèt ak machin CNC. Fizibilite final la toujou depann de desen an, materyèl la ak kantite a.
1. Glase Desen an Anvan Pwodiksyon an Kòmanse
Fason ki pi rapid pou pèdi tan se kòmanse travay sou desen an anvan revizyon desen an vin estab.
Yon desen ta dwe idantifye:
- Klas materyèl ak estanda ki gouvène a
- Fòm pwodwi ak espas vid pou kòmanse
- Dimansyon fini yo
- Tolerans jeneral ak kritik
- Gwosè twou, pozisyon ak anfòm
- Kondisyon pou fini sifas yo
- Kondisyon pou chanfren, reyon ak ebavuraj
- Kondisyon pou plake, kouvri oswa netwaye
- Pwen enspeksyon yo
- Revizyon desen ak estati apwobasyon
Pa voye twa vèsyon desen diferan bay founisè a epi sipoze dènye imèl la evidan. Yon founisè ka deja kòmande materyèl oswa prepare yon pwogram CNC apati yon dosye ki pi bonè.
Sèvi ak yon sèl non desen kontwole, tankou:
Pwojè-ABC-Pati-Kwiv-Rev-CApre sa, ekri revizyon sa a nan lòd acha a ak dokiman enspeksyon yo.
Chanjman Desen Ki Souvan Kreye Reta
Yon ti chanjman ka afekte plis pase yon dimansyon:
Chanjman achtè Enpak posib sou pwodiksyon an Tolerans twou ki pi piti Nouvo zouti, koupe pi dousman oswa enspeksyon adisyonèl Miray ki pi mens Risk deformation ak enstalasyon revize Planite ki pi sere Nivelman adisyonèl, soulajman estrès oswa alokasyon pou machinasyon Nouvo fini sifas Diferan wout fini ak echantiyon apwobasyon Chanje klas kwiv la Nouvo sous materyèl ak validasyon pwosesis Ajoute plakaj Nouvo etap sou-kontra, maskaj ak enspeksyon Anvan ou apwouve yon chanjman, mande founisè a ki etap ki deja fini:
- Acha materyèl
- Koupe vid
- Pwogramasyon CNC
- Preparasyon aparèy
- Machinasyon premye pyès
- Pwodiksyon an pakèt
- Tretman sifas
- Enspeksyon final la
- Anbalaj
Sa anpeche diskisyon komen kote achtè a sipoze ke yon chanjman nan desen an gratis paske "pwodiksyon an poko anbake."
2. Konfime klas kwiv la oswa kwiv la, pa sèlman non pwodwi a
"Pyès kwiv" ak "ranfòsman kwiv" se deskripsyon komèsyal, pa espesifikasyon machinasyon konplè.
Pou pyès kwiv, achtè yo ka ap konpare kwiv pi komèsyal, kwiv san oksijèn, kwiv teluryòm, kwiv chromium zirkonyòm oswa yon lòt alyaj espesyal. Pou pyès kwiv, C36000, C26000 ak lòt klas yo ka konpòte yo yon fason diferan pandan tournage, fraisage, bòdaj ak fini.
Cymber Metal lapwodwi kwiv pipaj la kouvri fòm pwodwi tankou baton, ba, plak, bann ak ba otobis. Pou aplikasyon kwiv, laalyaj kwivKategori a bay yon pwen depa ki pi laj pou diskisyon sou nòt ak fòm yo.
RFQ a ta dwe endike:
- Deziyasyon egzak alyaj la
- Nòm ekivalan, si sa aplikab
- Tanperaman oswa kondisyon ekipman pou
- Fòm matyè premyè
- Egzijans pou chimi oswa sètifika
- Kondisyon mekanik oswa elektrik
- Kit pyès la apwovizyone kòm stock kri, vid koupe oswa konpozan fini
Poukisa Anbigwite Klas Retade Pwodiksyon
Yon founisè ka bay yon pri pou yon ba kwiv ki baze sou stock ki disponib, alòske achtè a ap tann yon nivo oksijèn espesifik, yon tanperati oswa yon seri konduktivite. Materyèl la ka rive fizikman kòrèk men li toujou pa satisfè espesifikasyon acha a.
Pwoblèm nan vin tounen:
- Yo mete materyèl la sou atant.
- Yo mande pou fè plis tès.
- Yo jwenn materyèl ranplasman.
- Yo repwograme machinasyon an.
- Enspeksyon ak chajman deplase pita.
Si kontni oksijèn, konduktivite oswa kondisyon tretman chalè a enpòtan, endike metòd tès ki nesesè a ak kalite dokiman anvan pwodiksyon an. Yon sètifika materyèl jeneral pa otomatikman pwouve tout pwopriyete ki nesesè pou yon pyès fini.
3. Separe tan livrezon materyèl ak tan livrezon machinasyon
Yon tan livrezon pou machinasyon pa gen sans sof si pwen depa materyèl la klè.
Mande founisè a pou separe etap sa yo:
Etap Kesyon pou poze Apwovizyonman materyèl Èske gwosè ak klas ki nesesè yo deja disponib? Preparasyon vid Konbyen tan ki nesesè pou koupe oswa siye? Pwogramasyon ak enstalasyon Èske gen yon nouvo pwogram oswa enstalasyon ki nesesè? Apwobasyon premye pyès la Èske achtè a bezwen apwouve yon echantiyon? Machinasyon pakèt Kilè pwodiksyon regilye a kòmanse? Fini Èske plake, polisaj oswa netwayaj enkli? Lage enspeksyon Ki dokiman ki dwe apwouve? Preparasyon kago Kilè anbalaj la ap fini? Pa aksepte "10 jou apre kòmand" san ou pa defini sa "kòmand" vle di.
Revèy la ka kòmanse apre:
- Resi lòd acha
- Depo oswa peman
- Apwobasyon desen
- Konfimasyon materyèl
- Apwobasyon echantiyon
- Apwobasyon enstalasyon
- Finalizasyon tout kesyon teknik yo
Pou machinasyon kwiv koutim, sitasyon ki pi fyab la endike tou de:
- Kondisyon demaraj tan plon
- Tan limit plon an
Pa egzanp:
Tan livrezon an kòmanse apre apwobasyon desen an, konfimasyon materyèl la ak resi peman ki te dakò a. Finalman ki site a pare pou kago a apre enspeksyon ak anbalaj.
Fòmilasyon sa a pi itil pase yon sèl nimewo san kondisyon.
4. Revize wout machinasyon an ak zouti yo anvan ou bay yon pri pou pakèt la
Desizyon sou wout machinasyon yo ta dwe pran anvan achtè a konpare pri yo.
Founisè a ka bezwen chwazi ant:
- Koupe ak si plis machin CNC
- Ekstrizyon prèske nèt plis machinasyon fini
- Fòje vid plis machin CNC
- Vire soti nan yon ba wonn
- Fraisage soti nan plak oswa ba rektangilè
- EDM pou karakteristik difisil
- Perçage segondè, tapotaj oswa ebavuraj
- Plakaj oswa tretman sifas apre machinasyon
Matyè premyè ki pi bon mache a pa toujou wout ki pi rapid la.
Yon pyès kwiv ki retire anpil materyèl ka pwodui twòp ti moso epi li ka pwodui anpil tan sik. Yon pyès kwiv ka diminye tan pou machinasyon, men yon kalite espesyal san plon ka mande diferan paramèt koupe. Yon altènatif an kwiv ka amelyore pèfòmans mete men ogmante mete zouti ak bezwen pou fikse.
Mande founisè a pou l klarifye:
- Ki dimansyon ki pwodui pa espas vid la
- Ki dimansyon yo pwodui pa machin CNC
- Kote yo bezwen alokasyon pou machinasyon
- Ki karakteristik ki mande operasyon segondè
- Ki sifas ki bezwen yon aparèy espesyal
- Si pwosesis la apwopriye pou volim anyèl la
Kesyon sou Zouti ak Enstalasyon
Yon nouvo enstalasyon oswa zouti espesyal ka retade premye pakèt la menm lè matyè premyè a disponib.
Konfime:
- Èske zouti ki egziste deja yo apwopriye?
- Èske yon nouvo enstalasyon nesesè?
- Ki moun ki mèt enstalasyon an?
- Èske enstalasyon an enkli nan pri a?
- Konbyen tan apwobasyon enstalasyon an pral pran?
- Èske founisè a ka fè yon esè sou premye pyès la anvan pwodiksyon konplè?
- Kisa k ap pase si desen an chanje apre yo fin fè enstalasyon an?
Kesyon sa yo patikilyèman enpòtan pou konpozan kwiv ki gen mi mens, twou fon, twal etwat oswa gwo sifas plat.
5. Make Dimansyon Kritik ak Metòd Enspeksyon
Yon desen ki gen anpil tolerans men ki pa gen priyorite ka ralanti enspeksyon an epi kreye diskisyon ki ta ka evite.
Separe dimansyon yo an twa gwoup:
Klas dimansyon Siyifikasyon Aksyon achtè Kritik Afekte dirèkteman asanblaj, koule aktyèl oswa pèfòmans fonksyònman Metòd enspeksyon leta a ak limit akseptasyon an Fonksyonèl Enpòtan pou anfòm oswa operasyon men li ka pèmèt yon seri defini Idantifye metòd echantiyonaj oswa mezi Jeneral Kontwole pa tolerans desen jeneral Evite ajoute etap enspeksyon ki pa nesesè Pa egzanp, yon twou ki itilize ak yon peny kwaze ka mande yon metòd ajisteman ak mezi espesifik. Yon kwen kosmetik ka sèlman bezwen enspeksyon vizyèl ak konfimasyon ebavuraj.
Pa ekri "tout dimansyon yo dwe pafè." Enstriksyon sa a pa ede machinis la oswa enspektè a. Li kreye ensètitid sou ki dimansyon ki ka aktyèlman anpeche chajman an.
Espesifye:
- Enstriman mezi
- Plan echantiyonaj
- Referans done yo
- Metòd fini sifas
- Metòd plat oswa dwat
- Kit enspeksyon an fèt anvan oswa apre plakaj la
- Si achtè a bezwen yon rapò premye atik la
Cymber Metal lasètifika kalite ak enfòmasyon sou enspeksyonka bay yon kontèks jeneral sou dokiman kalite a, men lòd acha a ta dwe toujou defini dokiman ki nesesè pou lo espesifik la.
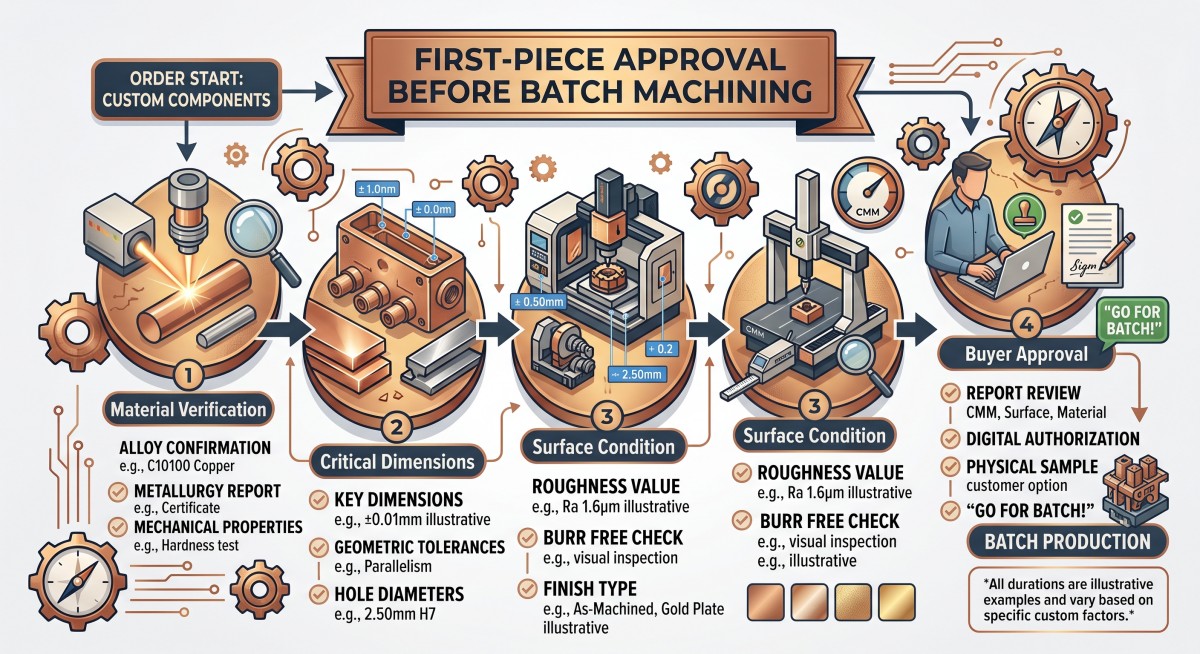
6. Apwouve premye moso a anvan ou lage tout pakèt la
Yon apwobasyon premye pyès se yon zouti kontwòl orè, pa sèlman yon etap kalite.
Pou yon nouvo pwojè machinasyon kwiv koutim, premye pyès la ta dwe konfime:
- Idantite materyèl
- Dimansyon kle yo
- Kote twou a ak anfòm li
- Kondisyon sifas la
- Kondisyon bav ak kwen
- Mak machinasyon
- Plakaj oswa kouch, si sa aplikab
- Asanblaj anfòm, kote sa posib
Yon achtè ta dwe deside davans:
- Ki moun ki apwouve echantiyon an
- Konbyen echantiyon ki nesesè
- Ki enfòmasyon ki dwe akonpaye echantiyon an
- Konbyen vit achtè a pral reponn
- Si pwodiksyon an ka kontinye anvan apwobasyon an
- Kisa k ap pase si echantiyon an echwe
Founisè a pa ka kontwole yon reta ki koze pa yon echantiyon k ap tann de semèn pou fidbak achtè a. Mete dat limit apwobasyon an nan kalandriye pwojè a.
Yon règ pratik se:
Pa gen okenn chanjman enjenyè apre apwobasyon echantiyon an sof si founisè a konfime efè li sou pri, zouti ak livrezon.
7. Kontwole Plating Ekstèn ak Pwosesis Segondè
Plakaj, polisaj, netwayaj ak tès espesyal ka vin tounen risk orè kache.
Yon pyès ki fèt ak machin ka konplè men li toujou pa ka anbake paske:
- Epesè plak la pa defini
- Zòn mask yo pa klè
- Sou-kontraktè a bezwen yon enstalasyon apa.
- Preparasyon sifas la pa konplè
- Koulè oswa aparans kouch la ap tann apwobasyon.
- Achtè a pa konfime yon egzijans tès
- Founisè fini an gen yon orè pakèt diferan.
Si plakaj oswa kouch fè pati pwojè a, defini:
- Kalite kouch
- Epesè oswa ranje sib la
- Zòn ki dwe maske
- Preparasyon sifas
- Kondisyon aparans
- Tès adezyon oswa kontinwite, si sa nesesè
- Responsablite enspeksyon
- Pwosesis retravay
- Kit kouch la aplike anvan oswa apre machinasyon final la
Mande founisè a pou montre w wout konplè a:
Matyè premyè → D CNC → debav → netwayaj → plak → enspeksyon → anbalaj
Si ou bezwen soutrete yon pwosesis, mande si dat livrezon an gen ladan transpò ant enstalasyon yo ak enspeksyon final la apre ou fin retounen pwodwi a.
8. Prepare anbalaj ekspòtasyon anvan dat kago a pare
Anbalaj la ta dwe fèt otou pwodwi a, pa ajoute nan fen pwodiksyon an.
Pati kwiv ak kwiv yo ka domaje pa:
- Kontak pati-a-pati
- Presyon braslè
- Glisman andedan ka a
- Imidite ak kondansasyon
- Sifas machin ki pa pwoteje
- Anpileman ki pa kòrèk
- Pwa twòp nan pake a
- Etikèt ki manke
Pou baton, ba ak plak an gwo, dakò sou:
- Aranjman pake
- Pwoteksyon kwen ak kwen
- Separatè sifas yo
- Sipò baz
- Kontrent kont mouvman
- Dimansyon pake a
- Pwa brit ak pwa nèt
- Aksè chariot élévateur oswa leve
- Etikèt pake
- Pwoteksyon imidite
- Foto anvan ka a fèmen
Pou pyès fini ki fini ak machin, ajoute:
- Separatè endividyèl yo
- Pwoteksyon pou fil ak twou
- Materyèl anti-grafouyen
- Kondisyon pwòpte
- Mak oryantasyon kote sa nesesè
- Trasabilite lo ak pakè
Pa tann jiskaske pwodiksyon an fini pou mande si yo ka dechaje yon pakè nan destinasyon an. Ekip k ap resevwa a ka gen yon kapasite maksimòm pou chariot élévateur oswa yon espas dechaj ki limite.
9. Kreye yon Kalandriye Etap Ke Achtè yo Ka Vrèman Suivi
Yon kalandriye itil gen plis pase yon dat livrezon final.
Sèvi ak etap enpòtan tankou:
- RFQ ak desen resevwa
- Kesyon teknik yo fèmen
- Sitasyon apwouve
- Revizyon desen bloke
- Materyèl ki asiyen
- Preparasyon vid la fini
- Premye moso fini
- Premye pyès apwouve
- Machinasyon pakèt fini
- Pwosesis segondè a fini
- Dènye enspeksyon an pibliye
- Anbalaj fini
- Kago pare
- Chajman an te remèt
- Estimasyon arive nan destinasyon an
Chak etap enpòtan ta dwe genyen:
- Pati responsab la
- Dat planifye
- Dat aktyèl la
- Apwobasyon obligatwa
- Sitiyasyon aktyèl la
- Rezon reta a, si sa aplikab
Sa fè diferans ant yon reta jere ak yon reta sipriz. Si alokasyon materyèl la an reta, achtè a ka deside si li aksepte yon lòt wout. Si dokiman enspeksyon yo an reta, ekip lojistik la ka evite rezève kago twò bonè.
10. Voye yon RFQ ki reziste reta
Sèvi ak modèl sa a lè w ap mande yon sitasyon pou machinasyon kwiv koutim oswa machinasyon kwiv:
Kalite materyèl ak estanda:
Fòm pwodwi ak espas vid pou kòmanse:
Dimansyon fini:
Tolerans kritik:
Nimewo desen ak revizyon:
Kantite pou echantiyon:
Kantite pakèt:
Kantite anyèl oswa previzyon:
Operasyon machinasyon ki nesesè yo:
Fini sifas oswa plake:
Metòd enspeksyon ak dokiman:
Kondisyon anbalaj:
Peyi destinasyon:
Dat pare pou kago a:
Dat arive obligatwa:
Incoterm oubyen baz livrezon:
Kontak pou apwobasyon achtè a:
Tan repons pou kesyon teknik:Pou revizyon desen ak diskisyon sou pwosesis CNC, lyen pouSipò pou machinasyon amann Cymber MetalSi w ap toujou konpare fòm materyèl yo, revizeApèsi sou pwodwi Cymber Metal yoanvan ou voye RFQ a.
Lè pwojè a gen ladan yon sètifika materyèl, yon rapò enspeksyon oswa yon revizyon twazyèm pati, endike egzakteman sa ki dwe vini ak chajman an. Pa sipoze ke yon sètifika konpayi jeneral satisfè yon egzijans dokiman espesifik pou yon lòd.
Pou kòmand pèsonalize,Kontakte Cymber Metal pou yon demann kota (RFQ)ak desen an, klas la, kantite a, tolerans lan, sifas la ak destinasyon an.
Lis verifikasyon final la: Anvan ou apwouve lòd la
Sèvi ak lis sa a anndan:
- Èske revizyon desen an bloke?
- Èske nòt la ak tanperaman an ekri byen klè?
- Èske fòm pwodwi a defini?
- Èske espas vid pou kòmansman an dakò?
- Èske dimansyon kritik yo idantifye?
- Èske metòd enspeksyon an klè?
- Èske kantite echantiyon yo ak delè apwobasyon an defini?
- Èske wout machinasyon ak fini an konprann?
- Èske pwosesis ekstènalize yo enkli nan orè a?
- Èske kondisyon depa pou tan preparasyon an ekri?
- Èske dat pare kago a separe ak dat arive nan destinasyon an?
- Èske plan anbalaj la apwouve?
- Èske dosye lo, pakè ak enspeksyon yo ka remonte?
- Èske tan repons achtè yo enkli nan orè a?
Yon pwomès livrezon vin itil sèlman lè tou de pati yo konprann sa ki dwe rive anvan revèy la kòmanse.
Mwen toujou vle mansyone tout pwodwi Cymber Metal yo, epi sèvi ak sit entènèt sa a.https://www.cymbermetal.com/pou aprann plis bagay sou yo.
Kesyon yo poze souvan
Kòz ki pi komen an se yon egzijans ki pa rezoud ki rive nan pwodiksyon an reta. Egzanp tipik yo enkli yon alyaj ki pa klè, yon revizyon desen ki chanje, yon tolerans ki pa reyalis, yon apwobasyon echantiyon ki manke oswa yon pwosesis fini ekstènalize ki pa te enkli nan orè orijinal la. Bloke desen an epi defini metòd enspeksyon an anvan alokasyon materyèl.
Bay yon desen konplè, klas egzak materyèl la, kantite a, tolerans kritik yo, fini an ak destinasyon an nan etap RFQ a. Reponn rapidman a kesyon teknik yo epi apwouve premye pyès la nan yon tan ki te dakò sou li. Mande founisè a pou separe etap enpòtan yo nan apwovizyonman materyèl, machinasyon, enspeksyon ak pare pou kago a.
Wi. Konpòtman machinasyon an depann de kalite egzak la, tanperaman an, jeyometri a ak konfigirasyon koupe a. Kuiv pi ka pwodui gwo bato ak bav, alòske kèk kalite kwiv ki ka machine lib ka pwodui bato ki pi previzib. Sa yo se obsèvasyon planifikasyon jeneral, yo pa ranplase yon esè machinasyon reprezantatif.
Sa depann de ekipman entèn ou, egzijans tolerans ou, kantite ak pri total aterisaj la. Stock kri a ka pratik lè ou deja gen kapasite pou machinasyon kalifye. Pyès fini yo ka diminye pwosesis entèn yo men yo mande pou yon kontwòl pi sere sou desen yo, enspeksyon ak kapasite pwosesis founisè yo. Konpare pri a pou chak konpozan aksepte, pa sèlman pri materyèl la.
Voye alyaj la ak estanda a, fòm pwodwi a, dimansyon yo, tolerans yo, revizyon desen an, kantite a, dimansyon machinasyon an, tretman sifas la, dokiman enspeksyon yo, kondisyon anbalaj yo, destinasyon an ak orè sib la. Si konpozan an enpòtan pou sekirite oswa li chaje elektrikman, mete kondisyon fonksyònman yo ak kritè akseptasyon yo.
Sèvi ak yon sistèm revizyon kontwole. Konfime ki revizyon founisè a te itilize pou pwogramasyon, zouti, alokasyon materyèl ak pwodiksyon. Anvan ou apwouve nenpòt chanjman, mande enpak li sou materyèl, zouti, wout machinasyon, enspeksyon ak livrezon. Pa konte sou yon atachman imèl enfòmèl kòm sèl anrejistreman chanjman.
Mete ladan l fèmen kesyon teknik yo, apwobasyon desen, alokasyon materyèl, preparasyon pyès vid, apwobasyon premye pyès la, machinasyon pakèt, fini, lage enspeksyon, anbalaj, dat pare kago a ak livrezon chajman an. Destinasyon arive a ta dwe endike separeman paske transpò ak ladwann pa menm ak fini pwodiksyon an.
Dat piblikasyon: 11 septanm 2026